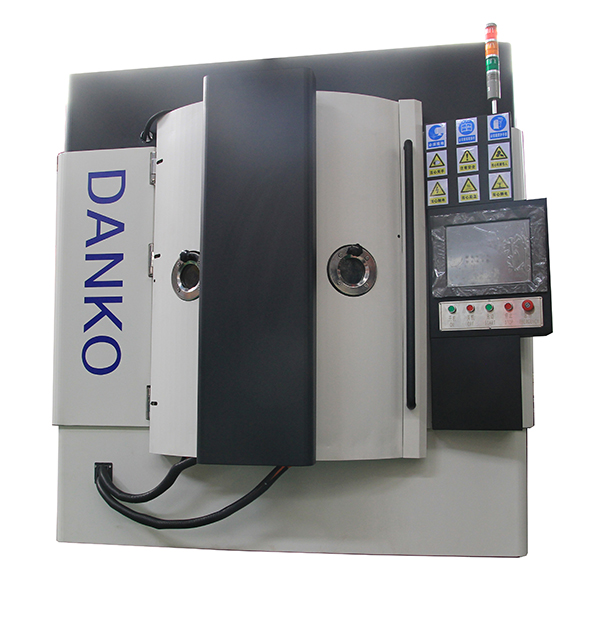
DLC Coating Machine Guide: Deponeringsruter, nøkkelspesifikasjoner og kjøpskriterier
DLC-beleggingsmaskin: Hva den avsetter og hvordan spesifisere en
Diamantlignende karbon er ikke et belegg du bestiller per kilo. Det er en deponeringsprosess du bestiller, og kammeret er bare én variabel i den ligningen.
Et verktøyverksted som kjører 40 000 herdede stanser i måneden ser det samme mønsteret hvert kvartal: skjærekanter poleres ut, grader vokser, og pressoperatøren begynner å skjære. Når noen til slutt legger vedlikeholdsloggen ved siden av verktøyfakturaen, er konklusjonen sjelden at verktøystålet var feil. Overflaten var. A DLC-beleggmaskin eksisterer for å fikse den overflaten med en karbonfilm noen få mikrometer tykk, og å spesifisere en er mindre om kammerstørrelse enn om hvilken avsetningsrute delene dine, toleransene dine og produksjonsrytmen din faktisk kan overleve.
Hva en DLC-beleggmaskin setter på delen
DLC står for diamantlignende karbon, men navnet overselger enkelheten. Det kammeret avsetter er en amorf karbonfilm hvis oppførsel kommer fra forholdet mellom sp2-bindinger, som er grafittlignende, og sp3-bindinger, som er diamantlignende, pluss det hydrogenet eller metallet som er bevisst legert i. Dette forholdet er en prosessvariabel, ikke en katalogartikkel. To maskiner som begge kjører "DLC" kan produsere filmer som ikke oppfører seg likt i en glidende kontakt.
Hydrogenert DLC, vanligvis skrevet a-C:H, avsettes fra en hydrokarbongass og lander typisk mellom 15 og 30 GPa. Hydrogenfritt tetraedrisk karbon, ta-C, kommer fra en grafittkatode og går høyere, vanligvis 40 GPa og over. Til sammenligning ligger hardt krom nær 8 til 10 GPa, og den tørre glidende friksjonskoeffisienten til DLC faller mellom omtrent 0,05 og 0,2 mot omtrent 0,5 for krom. Disse to tallene er grunnen til at en belagt stanse varer lenger enn en ubestrøket med en margin kunden legger merke til på vedlikeholdskalenderen.
Tykkelse er der optimisme blir dyrt. Under ca. 0,5 mikrometer kollapser slitasjelivet. Over omtrent 5 mikrometer begynner intern trykkspenning å vinne og filmen delamineres i flak som ser ut som en produksjonsfeil, men som faktisk er en prosessbeslutning tatt måneder tidligere. Produksjons-DLC lander normalt mellom 1 og 4 mikrometer, og det er grunnen til at jevnhet i tykkelsen på tvers av partiet fortjener mer oppmerksomhet enn tallet for topphardhet som er trykt i en brosjyre.
Deponeringsrutene, og hva hver enkelt koster deg
De fleste DLC-beleggmaskiner på markedet følger en av fire ruter. Forskjellene viser seg i oppnåelig hardhet, underlagstemperatur og hvor tilgivende prosessen er når en del har en vanskelig geometri eller en stram dimensjonstoleranse.
Typiske DLC-avsetningsruter og produksjonssituasjoner som hver passer best.
Rute
Karbonkilde
Underlagstemperatur
Hardhetsområde
Der den tjener seg
PECVD (a-C:H)
Hydrokarbongass
150 til 250 C
15 til 30 GPa
Verktøy, former, varmefølsomt stål
Sputtering fra grafitt
Solid grafittmål
150 til 300 C
10 til 25 GPa
Presisjonsdeler, lavstressfilmer
Katodisk bue (ta-C)
Grafitt katode
100 til 200 C
40 til 80 GPa
Skjæreverktøy, kontakter med høy slitasje
Hybridbue pluss sputtering
Mål i grafitt pluss metall
150 til 250 C
15 til 40 GPa
Dopet DLC for bil- og glidedeler
Rutevalg er vanligvis drevet av to begrensninger: den maksimale temperaturen underlaget ditt tåler, og om du trenger en jevnere eller hardere film. En herdet lagerbane ved 60 HRC og en tynn aluminiumsbrakett deler ikke det samme termiske budsjettet. Den samme filmkjemien kan tilpasses på tvers stål, karbid og aluminium underlag ved å justere forspenning og legge til et metallisk mellomlag, og det er grunnen til at grensesnittdesign blir diskutert like nøye som selve karbonlaget.
Tallene som avgjør om maskinen betaler tilbake
Et spesifikasjonsark er et forhandlingsdokument. Dette er verdiene det er verdt å feste ned skriftlig, fordi hver enkelt tilordnes penger på butikkgulvet.
Adhesjonsklasse: Rockwell-innrykkresultater av HF1 eller HF2 er produksjonsgrad. HF3 og HF4 betyr at mellomlaget eller rensetrinnet ikke gjør jobben sin.
Ensartet tykkelse: pluss eller minus 5 prosent over den brukbare stativsonen er bra, 10 prosent er akseptabelt. Alt som er løsere viser seg som for tidlig slitasje på de ytre delene av en batch.
Syklustid: nedpumping, ionetsing, avsetning og kjøling kombinert. En 90-minutters syklus med 400 deler slår en 40-minutters syklus med 120 deler hver gang.
Belastningskapasitet: målt i brukbart belagt område, ikke kammervolum. Et stort kammer med svake armaturer rommer mindre enn et kompakt.
Substrattemperaturtak: hva maskinen gjør på toppen av det tillatte området, ikke midt i det.
Kilde og mållevetid: hvor mange batcher før en katode eller målbytte, og hvor lenge denne endringen stopper produksjonen.
Repeterbarhet fra batch-til-batch: den samme delen som er belagt med seks ukers mellomrom, bør lande innen noen få GPa og noen få tideler av en mikrometer.
Et belegg som består en hardhetstest, men ikke klarer en ripetest, er ikke et hardt belegg. Det er et forsinket garantikrav på en del som allerede er sendt.
Hardhet er den enkleste figuren å sitere og den minst informative alene. En film på 45 GPa som sprekker etter 2000 slag er dårligere enn en film på 20 GPa som holder til 200.000. Aksepttesting bør derfor kombinere hardhet med en ripetest, en Rockwell adhesjonssjekk og en reell slitasjeprøve på selve delens geometri.
Hva endres i butikketasjen
Selve kammeret tar mindre plass enn infrastrukturen rundt det. Et mellomstort DLC-system dekker kanskje 15 til 30 kvadratmeter, inkludert pumpepakken, strømforsyninger og kjøler, men det praktiske fotavtrykket inkluderer også et laste- og losseområde, en oppbevaringsvegg for armaturet og rensestasjoner. Disse rengjøringsstasjonene er vanligvis den virkelige flaskehalsen, ikke beleggeren.
Grunntrykk, arbeidstrykk og gassrenhet er prosessvariabler, ikke vedlikeholdstrivia. Et kammer som når 5 x 10⁻⁴ Pa sakte vil fortsatt belegge deler, men gjenværende vanndamp endrer hydrogeninnholdet i filmen og partiet driver bort fra din kvalifiserte oppskrift.
Delforberedelse er den vanligste årsaken til klager på DLC. Fingeravtrykk, skjærevæskerester og oksidlag overlever en plasmaetsing oftere enn noen forventer. Hvis prosessen din ikke har noen kontrollert rengjøringslinje foran beleggeren, budsjetter med en. Det koster en brøkdel av maskinen og forhindrer de fleste adhesjonsfeilene som får skylden på maskinen.
DLC er en tynn film, ikke en reparasjonsmetode. Hvis en dyse allerede har mistet 50 mikrometer materiale å slite på, vil belegg den ikke gjenopprette dimensjonen, og belegg på en nymalt overflate med feil finish vil gi adhesjonsfeil i løpet av dager.
Tilpasse maskinen til delene du kjører
Underlaget bestemmer mer om konfigurasjonen enn belegget gjør. Tre brede grupper dekker de fleste kjøpere, og en produsent som f.eks en PVD- og DLC-vakuumbeleggingsutstyrsbygger vil normalt spørre hvilken av dem som representerer produksjonsvolumet ditt før du siterer et kammer.
Skjæreverktøy og formingsformer
Pinnefreser, bor, tapper, stanser og formingsstanser har alle fordel av et hardt karbonlag med lav friksjon, men de krever høy vedheft og, på karbid, et forsiktig mellomlag for å begrense koboltdiffusjonen. Katodisk lysbuemaskiner dominerer dette segmentet fordi ta-C-hardheten overlever de avbrutte skjærebelastningene som bryter mykere filmer. Forberedelse av kantradius er like viktig som belegget: en skarp, upolert kant konsentrerer stress og svikter tidlig.
Medisinsk og kirurgisk instrumentering
Kirurgiske blader, rasper og endoskopiske komponenter trenger en film som holder seg hard, smørende og kjemisk stabil gjennom gjentatt sterilisering. PECVD-ruter med lav temperatur passer vanligvis, fordi mange instrumentlegeringer ikke kan tolerere overflatetemperaturene en lysbueprosess skaper.
Bil- og mekanisk girkasse
Drivstoffinjektorkomponenter, ventilløftere, stempelringer, gir og lagre bruker dopet DLC for å kutte friksjonen uten å endre hardheten av uedelt metall. Disse delene er vanligvis høyt volum og konsistente i geometri, så lastekapasitet og syklustid veier mer enn prosessfleksibilitet.
Spørsmål du må løse før du signerer
Spør disse skriftlig og oppbevar svarene vedlagt innkjøpsordren. Svarene vil fortelle deg mer om en leverandør enn noen fabrikkomvisning.
Hvilke underlag, i hvilken overflatetilstand, vil representere 80 prosent av batchene dine?
Hva er den maksimale underlagstemperaturen delene dine tåler, og hvordan oppfører maskinen seg ved den grensen?
Hvordan måles filmtykkelse, på hvilken prøve, og med hvilken frekvens under produksjon?
Hvilken heftstandard gjelder: Rockwell HF-klasse, ripetestbelastning eller begge deler?
Hva er den garanterte syklustiden ved oppgitt belastning, og hvem designer og eier armaturene?
Hva skjer under en katode- eller målendring, og hvor lenge stoppes produksjonen?
Hvilke deler er forbruksvarer, hva koster de per batch, og hva er ledetiden fra din region?
Hvordan ser aksept ut hvis den første belegningsprøven går glipp av de avtalte tallene?
Den dyreste klausulen i en beleggingsutstyrskontrakt er et vagt akseptkriterium. Definer prøvedelen, testmetoden og passeringsgrensen før depositumet betales, ikke etter at kammeret er installert.
Igangkjøring og de første tre månedene
En DLC-beleggsmaskin når sjelden nominell effekt i uke én. Den første måneden går normalt til å etablere rengjøringsparametere, bekrefte etsetrinnet og finne skjevspenningen som gir akseptabel adhesjon på hver av hoveddelens geometrier. Forvent å belegge prøver som aldri forlater bygningen, og forvent at prosessingeniøren bruker mer tid på overflatebehandling enn på avsetningsinnstillinger.
Det mest nyttige du kan gjøre før levering er å sende produksjonsdeler i stedet for polerte testkuponger. En polert kupong vil bestå nesten enhver adhesjonstest. En slitt stanse med sin originale varmebehandling og en ekte kantradius forteller deg hva maskinen faktisk kan gjøre på delene som betaler for det.
En realistisk rampe: 30 prosent av nominell produksjon i måned én, 60 prosent i måned to, og full produksjon innen måned tre, med en dokumentert tykkelse og vedheftskontroll registrert på hvert trinn.
Å velge en DLC-beleggmaskin kommer ned til tre spørsmål: hvilken film delene dine trenger, hvilken temperatur de kan overleve, og hvilken repeterbarhet kundene vil akseptere. Svar på disse og konfigurasjonen følger nesten automatisk. Hopp over dem og kammeret blir en veldig kostbar måte å produsere avslag med en blank finish. Produsentene som får denne retten kjøper ikke det største systemet i katalogen. De kjøper den hvis prosessvindu samsvarer med delene de allerede vet hvordan de skal lage godt.
Dele:
Produktkonsultasjon
E -postadressen din blir ikke publisert. Nødvendige felt er merket *

 E -post:
 Tel:+86-13486478562

 Språk

 Tel: +86-13486478562
 FAX: +86-574-62496601
 E -post: [email protected]
 Address: Nr. 79 West Jinniu Road, Yuyao, Ningbo City, Zhejiang Provice, Kina