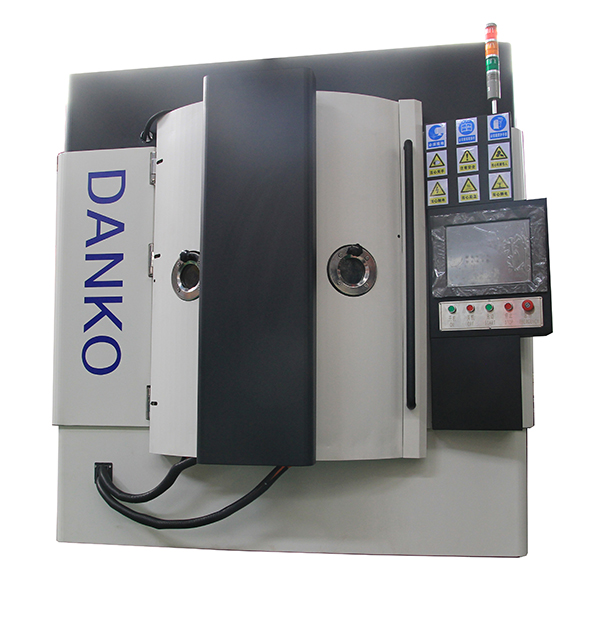
En belegningssyklus er en kjede av kontrollerte vinduer i stedet for en enkelt handling. Slik henger nedpumping, utgassing, ionetsing, deponering og kjøling sammen på en ekte produksjonslinje, og hvor tynne filmer vanligvis går tapt.
Hva prosessen faktisk kontrollerer
Fjern maskinvaren og en vakuumbeleggingsprosess gjør én jobb: den fjerner alt fra kammeret som du ikke har bedt om å være der, og lar deretter et valgt materiale komme til delens overflate under kontrollert energi. Filmen du får er resultatet av tre variabler - bakgrunnstrykk, ioneenergi ved substratet og hastigheten og tidspunktet for avsetning. Annenhver innstilling, fra argonstrøm til jiggerotasjon, er bare en måte å stille inn disse tre på.
Derfor kan to butikker kjøre "samme" PVD-oppskrift og se forskjellige resultater. Et kammer holdt ved 3 x 10⁻³ Pa uten substratoppvarming bærer fortsatt en vanndampbelastning som konkurrerer med belegget om bindingssteder. Det samme kammeret ved 4 x 10⁻⁴ Pa etter en skikkelig bake-out oppfører seg som en annen maskin. Press alene er ikke tallet som betyr noe; forholdet mellom restgassbelastning og avsetningshastighet er.
Vakuum er ikke målet med prosessen. Det er filteret som bestemmer hva annet som får lov til å berøre delen før filmen gjør det.
Den Coating Cycle, Step by Step
De fleste batch-sykluser følger samme sekvens, enten maskinen bruker katodisk lysbue, magnetronsputtering eller termisk fordampning. Forskjellene sitter midt i syklusen, ikke i endene.
Forrens og lasting. Ultralydavfetting, skylling og tørking fjerner oljer og poleringsmiddel. Deler festes deretter på jigger som også definerer rotasjon - en armatur som skjuler en overflate fra plasmaet vil også skjule den fra belegget.
Grovbearbeiding og høyvakuumpumping. En roterende vinge eller tørrpumpe tar kammeret fra atmosfæren til omtrent 1–10 Pa, deretter fører en rot-, diffusjons- eller turbomolekylær pumpe det til basistrykk, vanligvis mellom 5 x 10⁻³ og 5 x 10⁻⁴ Pa.
Oppvarming og utgassing. Kammervegger og underlag varmes opp, ofte til 150–400 °C avhengig av filmen, for å drive bort adsorbert vann og flyktige stoffer. Å hoppe over dette stadiet er en av de vanligste årsakene til at et belegg får blemmer uker senere.
Ionebombardement (rensing av glødeutslipp). Argon tillates og en negativ forspenning på flere hundre volt påføres delene i noen minutter. Dette sputter bort oksid og det siste molekylære laget av forurensning og etterlater en kjemisk aktiv overflate.
Deponering. Den source is energised — arc spots on a cathode, a magnetron target, or an evaporation boat — and material travels to the substrate. Reactive gases such as nitrogen, oxygen, or acetylene are added here when a nitride, oxide, or carbon-based film is required.
Tykkelse kontroll. Filmtykkelse er satt av hastighet multiplisert med tid, bekreftet av kvartskrystallovervåking på optiske belegg og ved kalibreringskjøringer på dekorative eller slitefilmer.
Avkjøling under vakuum. Deler holdes i vakuum til de faller under omtrent 80–100 °C. Tidlig ventilering oksiderer den ferske filmen, og i aluminiummetallisering er det den klassiske årsaken til gulning.
Lufting, lossing og inspeksjon. Tørr nitrogen eller filtrert luft bryter vakuumet, deler losses, og partiet kontrolleres for farge, tykkelse, vedheft og overflatefeil.
Sikkerhetsmerknad: luft aldri et varmt kammer rett ut i atmosfæren, og omgå aldri dørlåser for å spare noen minutter. En varm last som møter fuktig luft vil oksidere, og den samme snarveien på et stort system utsetter operatører for varme armaturer og bevegelige pumpeenheter.
Hvordan deponeringsmetoden omformer prosessvinduet
Den middle of the cycle is where methods diverge, and that choice sets the practical limits on rate, uniformity, and defect risk.
Typiske produksjonsvinduer for de viktigste PVD-metodene som brukes i batch-vakuumbeleggmaskiner; eksakte verdier skifter med kammerstørrelse, fiksturtetthet og filmspesifikasjon.
Metode
Arbeidspress
Typisk filmtykkelse
Hovedprosessrisiko
Denrmal evaporation
10⁻³–10⁻² Pa
0,2–1 µm
Synslinjeavsetning og svak dekning på komplekse former
Katodisk bue
5 x 10⁻² – 5 x 10⁻¹ Pa
1–5 µm
Makropartikler og dråper som lander inne i filmen
Magnetronspruting
0,1–1 Pa
0,5–3 µm
Langsom og reaktiv målforgiftning
DLC / plasma-assistert CVD
0,1–1 Pa with hydrocarbon gas
1–3 µm
Høy filmspenning og vedheft på stålunderlag
En dekorativ linje som jager fargekonsistens legger seg vanligvis på multi-bueavsetning, mens en optisk filterlinje ikke kan bruke bue i det hele tatt, fordi en enkelt dråpe ødelegger lagstabelen. Prosessvalg er derfor en handel mellom hastighet, overflatekvalitet og geometrien til delene i armaturet.
Den Numbers Worth Recording on Every Batch
Prosessdrift er sjelden dramatisk. Det kryper. En maskin som logger de samme åtte verdiene på hver kjøring, kan vanligvis spore en defekt tilbake til opprinnelsen innen én eller to batcher i stedet for én eller to uker.
Grunntrykk før argoninntak, pluss tiden det tar å nå det
Arbeidstrykk under avsetning, med toleransebåndet du aksepterer
Underlagstemperatur ved start og slutten av deponering
Forspenning og driftssyklus, som setter ioneenergi og filmtetthet
Kildestrøm eller strøm for hver katode eller fordampningsbåt
Reaktiv gassstrøm og den resulterende filmstøkiometri
Jigs rotasjonshastighet og antall passeringer gjennom plasmaet
Avsetningstid eller akkumulert tykkelse rapportert av monitoren
Praktisk toleranse: på mange dekorative linjer er en arbeidstrykksvingning på pluss eller minus ti prosent usynlig i den ferdige delen, mens et forspenningsfall på 20 V skifter fargen på en TiN-film nok til at en kunde kan avvise partiet. Bestem per film hvilke verdier som gir en alarm og hvilke som bare tjener en logglinje.
Hvor vanlige feil faktisk begynner
De fleste beleggsfeil er prosessfeil snarere enn utstyrsfeil, og de vises på forutsigbare steder.
Dårlig vedheft — ufullstendig forhåndsrengjøring, en underopphetet last eller en ionetsing som er for kort eller for svak.
Pinholes og partikler – avflassing av materiale fra kammerskjold, skitne inventar eller et mål som ikke ble kondisjonert etter en endring.
Fargeavvik mellom batcher – drivende reaktiv gassstrøm, målerosjon eller tykkelsesvariasjon forårsaket av endret fiksturtetthet.
Ujevn tykkelse — ujevn målslitasje, feil kilde-til-substrat-avstand, eller jigger som skygger plasmaet.
Gulnet eller mørknet aluminium — gjenværende oksygen og vanndamp i en fordampningssyklus, ofte fra ventilering før lasten er avkjølt.
Målforgiftning ved reaktiv sputtering — for mye reaktiv gass, som bygger et sammensatt lag på målet og kollapser avsetningshastigheten.
Se mønsteret, ikke delen: en avvist del er vanligvis håndteringsskader. Den samme defekten som vises i samme jiggposisjon, batch etter batch, er en kammersignatur – gassstrøm, skjoldtilstand eller rotasjon – og ekstra rengjøring vil ikke fikse det.
Matche prosessen til delen
Den part decides more of the recipe than the machine does. Three groups cover most production requests, and each one pushes the process in a different direction.
Verktøy, former og slitedeler
Skjæreverktøy, formingsformer og transmisjonskomponenter trenger 1–5 µm av en hard nitrid- eller karbonbasert film og en substrattemperatur som er høy nok til å bygge en metallurgisk binding. Sykluser går lange, vedheftstesting er ikke omsettelig, og en dedikert hardbeleggsplattform er vanligvis mer økonomisk enn å tilpasse en dekorativ maskin.
Bilbelysning og trim
Reflekser og lampehus kombinerer en base coat, et reflekterende aluminiumslag og et beskyttende toppstrøk. Grunnlaget betyr like mye som metallet, fordi det skjuler støpemerker som ellers ville vist seg gjennom en speilfinish. Hjul, trimlister og merker følger samme logikk, med fargekonsistens som hovedgodkjenningskriteriet.
Dekorativt metall, sanitærutstyr og maskinvare
Beslag, servise, klokkeremmer og dørbeslag lever eller dør på fargerepeterbarhet, ensartethet på tvers av polerte overflater og i økende grad på ytelse mot fingeravtrykk. Sputtering gir tettere kontroll over farge og tykkelse enn bueavsetning, på bekostning av en langsommere syklus og mer forsiktig målvedlikehold.
Syklustid, gjennomstrømning og kostnaden bak prosessen
Nedpumping og utgassing kan forbruke 30–50 prosent av en batchsyklus, og deponering tar ofte mindre enn halvparten av tiden på klokken. Dette forholdet forklarer hvorfor jiggdesign, lastetetthet og pumpehastighet flytter kostnaden per del mer enn en marginal gevinst i avsetningshastigheten. Når syklustiden blir begrensningen, er de ærlige alternativene et større kammer, en andre batchposisjon eller et kontinuerlig inline-system for deler som kan håndteres i én retning.
Driftskostnadene skjuler seg også i arbeidet ingen planlegger: pumpeoljeskift, målutskifting og bruk, nedetid for skjoldrengjøring og kraften som trekkes av diffusjonspumper som holder seg varme mellom skiftene. En maskin som er teknisk dyktig, men som krever ukentlig mekanisk inngrep, gir sjelden den laveste kostnaden per belagt del. Det er det praktiske argumentet for å måle utstyr mot din egen delblanding og batchstørrelse, som dekket i denne veiledningen på hvordan velge en PVD vakuumbeleggmaskin før du sammenligner overskrifter.
Hvordan en stabil prosess ser ut
En moden belegningsprosess er kjedelig i beste forstand. Grunntrykket går tilbake til samme tall på samme tid, fargeavlesningene holder seg innenfor et smalt bånd på tvers av skift, og vedlikeholdsintervaller er forutsigbare i stedet for reaktive.
For produsenter som spesifiserer ny kapasitet, betyr det å kjøpe et dokumentert prosessvindu i stedet for et kammer med et mål inni. PVD vakuumbeleggsystemer bør bedømmes på hvor gjentatte ganger de holder trykk, skjevhet og temperatur gjennom en hel produksjonsdag, fordi disse tre tallene er det filmen faktisk husker.
Tegn på at prosessen er under kontroll: avviser klynge rundt håndtering i stedet for kammerposisjoner, en ny operatør kan følge oppskriften uten heroikk, og den første akseptable delen av et skift ser ut som den siste fra forrige skift.
Dele:
Produktkonsultasjon
E -postadressen din blir ikke publisert. Nødvendige felt er merket *

 E -post:
 Tel:+86-13486478562

 Språk

 Tel: +86-13486478562
 FAX: +86-574-62496601
 E -post: [email protected]
 Address: Nr. 79 West Jinniu Road, Yuyao, Ningbo City, Zhejiang Provice, Kina